
La rectificadora adecuada no se elige por su tamaño, sino por la pieza.
Pine ZhongWhatsApp:+86 15010397162Correo electrónico:sales6@yuhenmachine.com
Cuando los clientes se ponen en contacto con nosotros para preguntar sobre máquinas rectificadoras, una de las conversaciones más comunes comienza así:
“Tenemos un eje de 30 mm de diámetro y 300 mm de longitud. ¿Qué rectificadora necesitamos?”
A primera vista, parece una pregunta sencilla. Mucha gente piensa, naturalmente, que el tamaño de la pieza de trabajo debería determinar la máquina.
Pero después de trabajar con diferentes fabricantes, descubrí que aquí es donde suelen empezar los malentendidos.
Una pieza de 30 mm × 300 mm podría ser un rodillo de cojinete, un huso textil o un eje de transmisión de precisión. Las dimensiones pueden parecer similares, pero el proceso de rectificado puede ser completamente diferente.
Es similar a elegir un medio de transporte. Un camión y un coche deportivo pueden ir del punto A al punto B, pero están diseñados para tareas completamente diferentes.
Lo mismo se aplica a las máquinas rectificadoras.
Las preguntas más importantes no son:
“¿Qué tamaño tiene la pieza de trabajo?”
Las preguntas reales son:
● ¿Qué tipo de superficie necesita ser rectificada?
● ¿Cuántas piezas hay que producir?
● ¿Qué nivel de precisión se requiere?
● ¿El cliente se centra en la flexibilidad o en la eficiencia de la producción?
Una rectificadora adecuada siempre es el resultado de adaptar la máquina al proceso de fabricación.
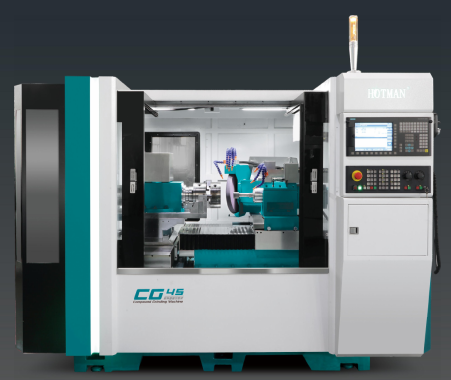
Por qué el rectificado suele ser el paso más importante en la fabricación de precisión
Un proceso de fabricación típico podría ser el siguiente:
Forjado/Fundición → Torneado → Tratamiento térmico → Rectificado → Inspección final
El torneado suele ser el primer proceso de mecanizado porque elimina material rápidamente y crea la forma básica.
Sin embargo, tras el tratamiento térmico, el material se endurece y pueden producirse cambios dimensionales. En esta etapa, es necesario rectificarlo para alcanzar los requisitos finales.
La molienda es responsable de controlar:
● Precisión dimensional
● Redondez
● Cilindricidad
● Rugosidad superficial
En industrias como la de rodamientos, componentes de automoción y maquinaria de precisión, una diferencia de varias micras puede afectar a:
● Nivel de vibración
● Vida útil
● Ruido
● Estabilidad operativa
Para una pieza mecánica normal, 0,01 mm puede parecer insignificante.
En el caso de un componente giratorio de alta velocidad, puede suponer la diferencia entre un producto fiable y un problema de producción.
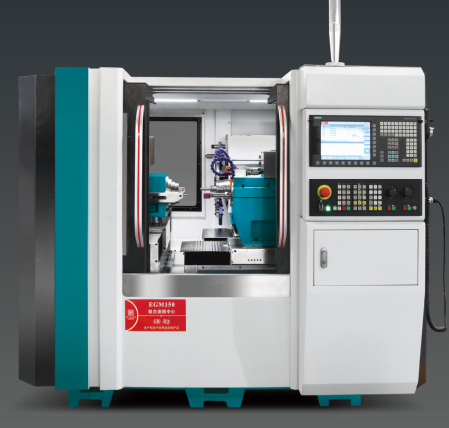
1. Rectificadora sin centros: Diseñada para producción en grandes volúmenes.
A Rectificadora sin centrostiene una característica principal:
La pieza se rectifica sin sujetarla entre centros.
A diferencia del rectificado cilíndrico tradicional, la pieza de trabajo no requiere:
● Orificios centrales
● Lanzamiento
● Operaciones de sujeción complejas
El proceso de molienda depende principalmente de tres componentes:
● Muela abrasiva
● Rueda de regulación
● Hoja de apoyo para el trabajo
La muela abrasiva elimina material, mientras que la rueda reguladora controla la velocidad de rotación y el movimiento de avance de la pieza de trabajo.
Este sencillo principio de funcionamiento confiere al rectificado sin centros una gran ventaja:
Alta productividad.
Para las fábricas que producen miles o millones de piezas similares, esto es extremadamente valioso.
Las aplicaciones típicas incluyen:
● Rodillos de cojinete
● Rodillos de agujas
● Pasadores de pistón
● Ejes del motor
● Varillas hidráulicas
Por ejemplo, un fabricante de rodamientos que produce grandes cantidades de rodillos cada mes no puede dedicar la mayor parte de su tiempo a cargar y descargar piezas individuales. En esta situación, el rectificado sin centros se convierte en una solución muy práctica.
Pero el rectificado sin centros no es adecuado para todos los ejes.
A veces los clientes creen:
“Si el rectificado sin centros es más rápido, ¿por qué no usarlo para todo?”
Esto es un malentendido común.
El rectificado sin centros ofrece un rendimiento excepcional en piezas con formas cilíndricas sencillas.
Sin embargo, cuando el componente tiene:
● Varios diámetros
● Secciones de los hombros
● Geometría compleja
● Requisitos estrictos de relación entre diferentes superficies
La situación cambia.
Por ejemplo, un simple rodillo de cojinete es una aplicación natural para el rectificado sin centros.
Un eje escalonado con varias superficies de precisión puede requerir un enfoque diferente.
La máquina más rápida no siempre es la más eficiente.
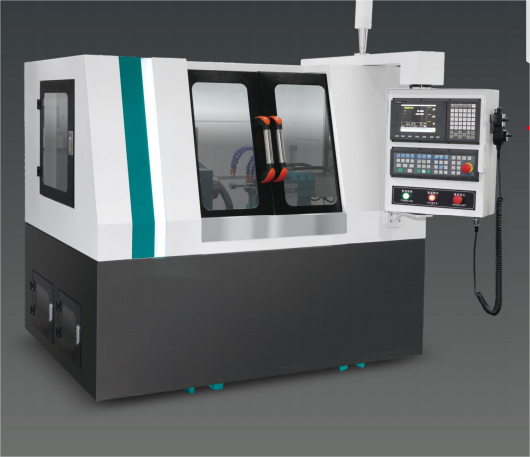
2. Rectificadora cilíndrica: La mejor opción para ejes de precisión.
A Rectificadora cilíndricaFunciona de forma diferente a una rectificadora sin centros.
La pieza de trabajo normalmente está sostenida por:
● Clavijero
● Contrapunto
● Chuck
La pieza de trabajo gira mientras la muela abrasiva realiza el mecanizado de precisión.
La mayor ventaja del rectificado cilíndrico es la flexibilidad.
Puede manejar:
● Superficies cilíndricas externas
● Superficies cónicas
● Zonas de los hombros
● Secciones de eje de precisión
Las aplicaciones típicas incluyen:
● Husillos de máquinas herramienta
● Ejes de engranajes
● Ejes del motor
● Husos textiles
● Componentes mecánicos de precisión
Un ejemplo práctico: la fabricación de husos textiles.
Recientemente, hablamos de una aplicación típica de la industria textil.
El cliente produce husos de revestimiento textil con:
● Diámetro aproximado de 30 mm
● Longitud aproximada de 300 mm
● Cantidad de producción: alrededor de 75.000 piezas al mes.
● Tiempo de ciclo objetivo de aproximadamente 40 segundos por pieza.
A primera vista, alguien podría pensar inmediatamente:
“La pieza es larga y delgada. ¿Quizás se deba al rectificado sin centros?”
Pero tras analizar el diseño de los componentes, la situación se aclara.
El husillo no es un simple eje recto.
Tiene:
● Secciones de diferente diámetro
● Zonas de ajuste de precisión
● Requisitos para una rotación estable
Para este tipo de componente, el factor importante no es solo la velocidad de rectificado. La relación entre los diferentes diámetros y la concentricidad general también es fundamental.
En este caso, una solución de rectificado cilíndrico CNC automatizada podría proporcionar un mejor control.
Esto es algo que vemos a menudo en proyectos reales:
La primera impresión del cliente suele basarse en la apariencia de la pieza.
La solución final debe basarse en la función de la pieza.
3. Rectificadora de cigüeñales: Una máquina especial para un componente especial.
El cigüeñal es uno de los componentes de eje más singulares en la fabricación.
Un eje normal suele tener un único centro de rotación.
Un cigüeñal tiene múltiples posiciones desfasadas debido a:
● Revistas principales
● Pasadores de manivela
Estas diferentes posiciones de los cojinetes requieren un control preciso durante el proceso de rectificado.
Las rectificadoras de cigüeñales están especialmente desarrolladas para industrias como:
● Motores de automóviles
● Motores diésel
● Motores marinos
Las características típicas incluyen:
● Control CNC multieje
● Estructura de máquina de alta rigidez
● Sistemas de medición automáticos
Debido a que el mecanizado de cigüeñales implica movimientos complejos y requisitos de alta precisión, estas máquinas generalmente se sitúan en un rango de precios más elevado en comparación con las rectificadoras estándar.
¿Cómo elegir la máquina de molienda adecuada?
Una pauta sencilla:
Elija el rectificado sin centros cuando:
● La cantidad de producción es alta
● Las piezas tienen una geometría cilíndrica simple.
● La eficiencia de la producción es el objetivo principal.
Piezas típicas:
● Rodillos de cojinete
● Pines
● Ejes rectos
Elija el rectificado cilíndrico cuando:
● La precisión es la prioridad
● Las piezas tienen secciones de diámetro múltiple
● La concentricidad entre superficies es importante
Piezas típicas:
● Husos
● Ejes de engranajes
● Componentes de precisión
Elija el rectificado del cigüeñal cuando:
● El componente es un cigüeñal de motor
● Los muñones descentrados necesitan mecanizado.
● Se requiere precisión en los motores de automóviles.
El error más común: preguntar el precio antes de hablar del proceso.
En muchas consultas, la primera pregunta de un comprador es:
“¿Cuál es el precio de la máquina?”
Por supuesto, el precio es importante.
Pero antes de hablar de precios, un fabricante experimentado suele necesitar comprender:
● ¿Qué material se está procesando?
● ¿Cuál es la tolerancia requerida?
● ¿Cuántas piezas se producen mensualmente?
● ¿Qué zonas necesitan ser lijadas?
● ¿Cuál es el tiempo de ciclo previsto?
Porque una máquina de bajo coste que no puede satisfacer las necesidades de producción no es realmente económica.
En la industria manufacturera, el precio de compra más bajo no siempre significa el menor coste de producción.
En ocasiones, la máquina que ahorra dinero al principio genera más costes posteriormente debido a una menor eficiencia, una calidad inestable y una mayor necesidad de mano de obra.
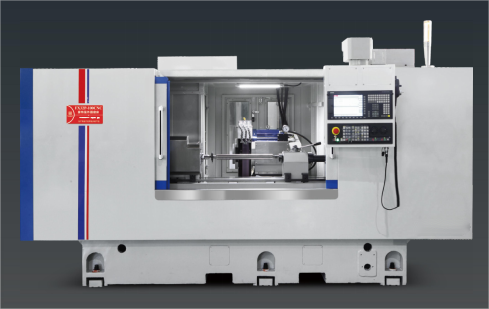
Reflexiones finales
Seleccionar una máquina rectificadora no se trata de elegir la máquina más grande o la más cara.
Se trata de encontrar la máquina que coincida:
● Diseño de piezas
● Volumen de producción
● Requisitos de precisión
● Objetivos de fabricación
Tras años de comunicación con los fabricantes, una cosa queda clara:
Un buen proveedor de máquinas rectificadoras no solo debe suministrar el equipo. Debe comprender el problema de producción del cliente y ayudar a encontrar una solución práctica.
Porque, al final, los fabricantes no compran una máquina.
Están comprando una mejor manera de fabricar sus productos.
Fecha de publicación: 21 de agosto de 2026

